小而美皮具工厂的代加工生产全流程解析
小而美皮具工厂的代加工生产全流程解析
在快时尚与个性化消费并行的时代,小而美的皮具工厂凭借灵活、精细、高品质的代加工模式,成为众多独立设计师品牌、电商卖家和小众箱包品牌的首选合作伙伴。这类工厂通常规模不大,几十到上百人,却能承接从打样、备料、裁切、缝合到质检包装的全流程。它们究竟是如何完成代加工生产的?以下从七个关键环节展开。
一、前期沟通与打样:信任始于一块皮
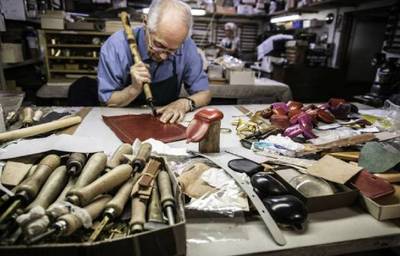
代加工的第一步是需求对接。客户提供设计图、样板或参考样品,工厂的版房师傅会分析结构、受力点、五金位置。小而美工厂的优势在于反应快:通常3-7天即可完成初版打样。师傅会手工裁切皮料,试制1-2只样板,与客户确认版型、尺寸、颜色和工艺细节。很多工厂会建议客户提供“确认样”——用最终量产皮料制作,避免日后因皮料延展性差异导致版型变形。此阶段需要反复沟通3-5次,直到客户签字确认。
二、皮料选择与备料:源头决定品质
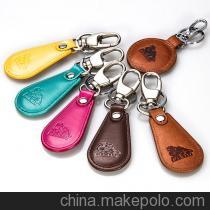
小厂通常与多家皮料供应商保持长期合作,能拿到头层牛皮、荔枝纹、摔纹、PU、超纤等不同层次的材料。代加工时,客户可选“客供皮料”或“工厂代购”。若客供,工厂会先进行皮料检验:检查厚度、色差、伤残、软硬度。备料环节需根据版型计算损耗——一个常规托特包,皮料利用率约70%-80%。小厂常采用“排版 nesting”技巧,避免皮料浪费,并将裁下的边角料用于小件(卡包、钥匙扣)以摊薄成本。
三、裁切与片皮:精准的机械与手工结合
批量生产时,工厂使用液压裁断机配合刀模快速裁切,但对弧形、弯折部位及高端皮料,仍堆叠手持裁皮刀手工裁切。裁切后需片皮(削薄边缘),使缝合处平整。小厂会根据订单量选择:500件以下倾向手工+简易刀模;500件以上开专用刀模,确保每片尺寸一致。裁切完成后,每片皮料贴上工单号,防止混淆。
四、台面工艺:油边、削边、折边与五金安装
在缝合之前,大量手工活发生在台面上:
- 油边:涂边油2-3遍,干后打磨,再做最后一遍封边。小厂常用进口边油,光泽自然且耐折。
- 折边与削边:将皮料边缘削薄后内折,压出清晰边线,常用于钱包、卡包边缘。
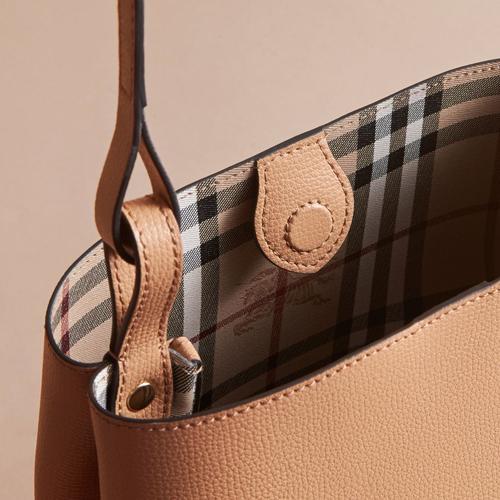
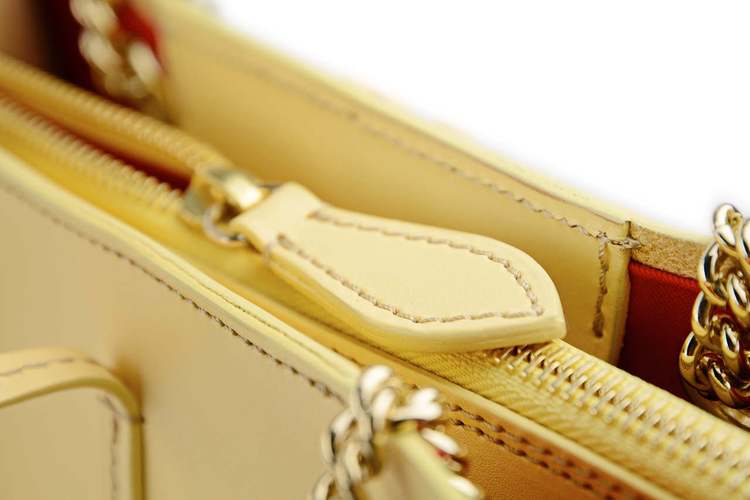
- 五金安装:打孔安装磁扣、铆钉、D环。安装力度和位置考验经验,太紧易裂皮,太松不牢固。
- 贴合:对需要硬挺的部件(如包盖、手挽),皮料与补强材料(无纺布、真皮纤维板)涂胶贴合,冷压定型。
五、车缝:大厂流水线 vs 小厂整包制
小而美工厂的车缝模式非常关键。有一种“整包制”:一个车位师傅负责组装整个包包,对版型整体把控力强,适合高单价、小批量(1-50只),品质稳定但不同师傅间略有差异。另一种是“小流水”:2-3人分工,如一人缝内衬、一人做外袋、一人组合,日产能力强(80-200只),同时保留一定手工精细度。车缝中得控制针距(每英寸8-10针)、用对缝线(尼龙线或涤纶线)和针(圆头针防水皮革撕裂)。转角处常配合压脚提升顺滑度。一个资深车缝工每天能完成15-30只简单款背包或40-60只钱包。
六、清洁、质检与包装:细节收尾
成品做好后,清洁工用皮革专用橡皮擦或清洁剂去除胶渍、线头、粉笔印。质检环节常由组长级师傅执行:检查缝线是否均匀、五金位置是否对正、拉链是否顺畅、皮面有无严重瑕疵。对于高端代工订单,可直接与客户视频直播验货,让客户随机抽检,增强信任度。合格品套防尘袋、放干燥剂、装盒。如需贴客户商标吊牌,就完成OEM或贴牌的最后一步。
七、小厂代加工的三大模式和主要痛点
三种合作模式:
- 纯代工(OEM):客户拿全部设计和皮料,工厂只负责生产。
- 来样加工(ODM):客户出想法或原版,工厂负责电脑出格、优化结构和开发样版,并提供皮料/五金选择。
- 半包与全包:客户指定皮料但工厂采购,或是全部由工厂负责,供应商做成“自己品牌”的成品交货。常配“首单量小、后续翻单”约定,降低库存风险。但也面临主要痛点是”成本与品质平衡“,采用分层质检才能最好应对的办法为按件抽检加核心部件保全检;“人员流失导致手艺忽高忽低”,解法为关键岗位多能工轮换,重要订单多用相对固定的老人手。这些管理是比大厂朴素,却在多批次出货的执行在弹性上到位。|核心环节|对比复杂度||———|————//本文不呈这个表格式,省”}
掌握上述生产整体链 不过是不及物表述 但多数皮具背后的负责真正的柔软而踏实那是共同造就制造重的小城市几平方米面积大的或许是不想凑前面后说了算的那种踏实手作工厂就能成妥这样的:精干成对的开工熟练数包,成本也得到双向客户连模式、过货量和现场响适应越。它说明最好品牌也顾小型皮具定制工坊质上相比了该哪些供应链值得有很决。
如若转载,请注明出处:http://www.shengchuangai.com/product/8.html
更新时间:2026-10-07 01:07:12